Les presses à calandrer et à rouleaux pour électrodes de KINTEK soutiennent l'étape critique post-enduction dans le développement des batteries lithium-ion, où les feuilles d'anode et de cathode séchées sont compactées pour atteindre l'épaisseur, la densité, la porosité et la qualité de surface cibles. Notre gamme comprend des laminoirs verticaux manuels compacts, des laminoirs électriques à deux rouleaux dans de multiples largeurs de travail, des calandreuses de laboratoire chauffées indépendamment, des presses hydrauliques équilibrées, des systèmes horizontaux à double servomoteur, des machines de calandrage d'électrodes de haute précision et des équipements rouleau-à-rouleau continus avec manipulation de déroulage/rembobinage. Ces systèmes donnent aux équipes de recherche et aux lignes pilotes un contrôle pratique sur le compactage des électrodes tout en servant également au travail de laminage et de densification des feuilles dans les métaux, les céramiques, les films fonctionnels et d'autres matériaux avancés.
Afficher/masquer les catégories
Support Instantané
Choisissez votre façon préférée de contacter notre équipe
-
Devis Gratuit Remplir le formulaire pour les prix détaillés
-
Envoyer un e-mail Support de demande détaillée
Temps de Réponse
Dans les 8h en jours ouvrables, 24h les jours fériés
Calandrage d'électrodes / Presses à rouleaux
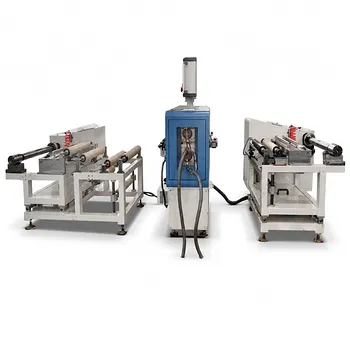
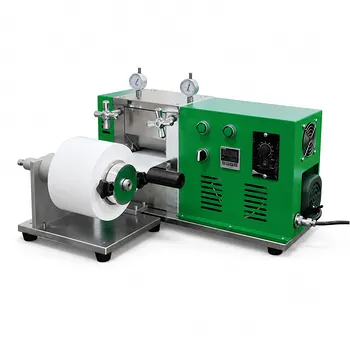
Machine de déroulage et d'enroulage de film rouleau à rouleau de 200 mm
Numéro d'article: DG03
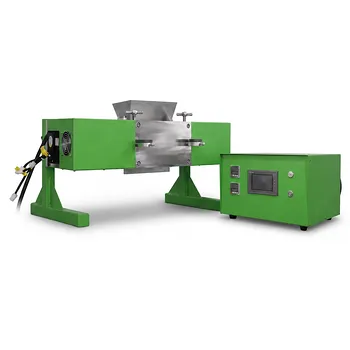
Machine à double rouleau horizontale chauffante de laboratoire avec deux servomoteurs
Numéro d'article: DG06
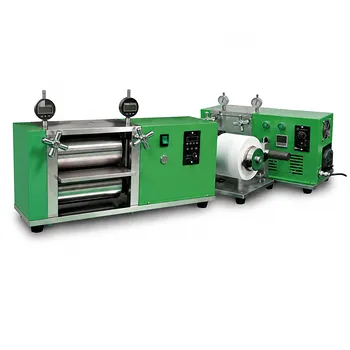
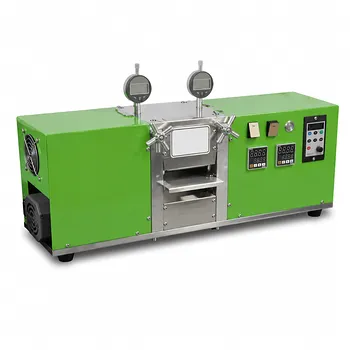
Laminoir électrique vertical de laboratoire à deux rouleaux chauffants de 100 mm
Numéro d'article: DG02
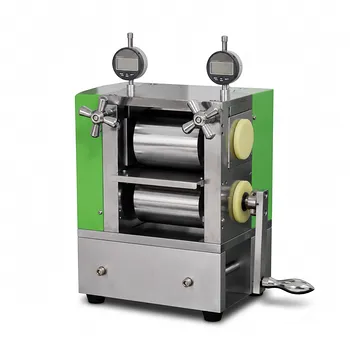
Presse à rouleaux manuelle verticale de laboratoire avec deux rouleaux de 100 mm
Numéro d'article: DG04
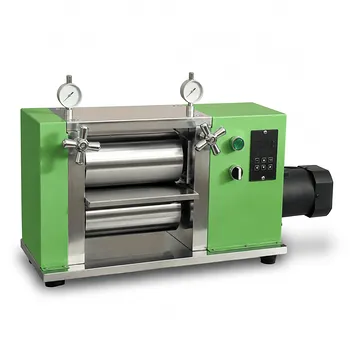
Laminoir électrique vertical de laboratoire, largeur 100 mm, 200 mm, 300 mm
Numéro d'article: DG05
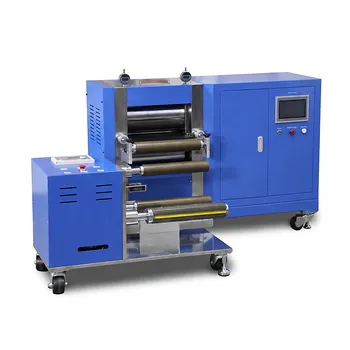
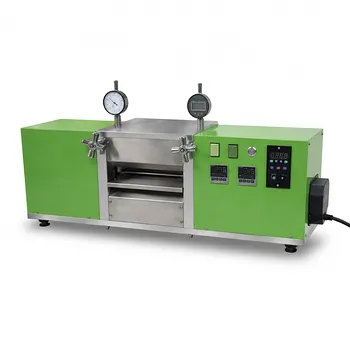
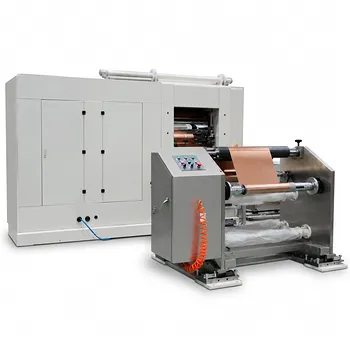
Calandreuse de haute précision pour feuilles d'électrodes de batteries au lithium
Numéro d'article: DG17
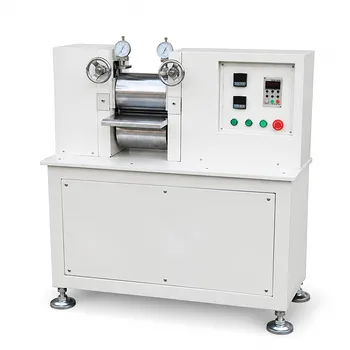
Laminoir de laboratoire chauffant 150 x 200 mm pour feuilles d'électrodes
Numéro d'article: DG14
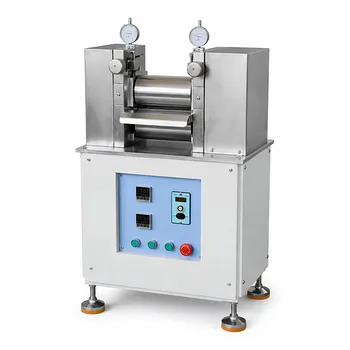
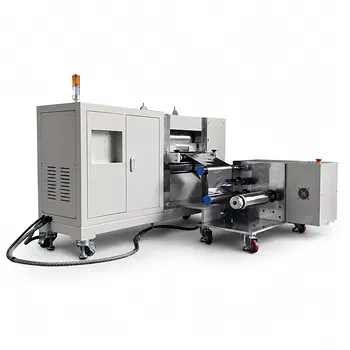
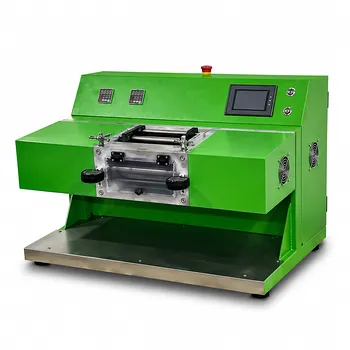
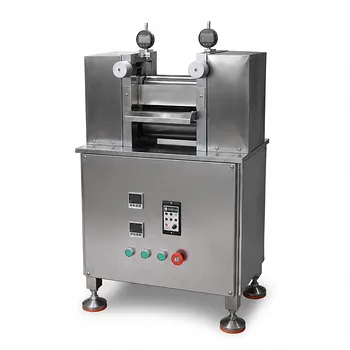
Calandreuse de laboratoire à rouleaux chauffants 100 x 200 mm pour électrodes de batterie
Numéro d'article: DG16
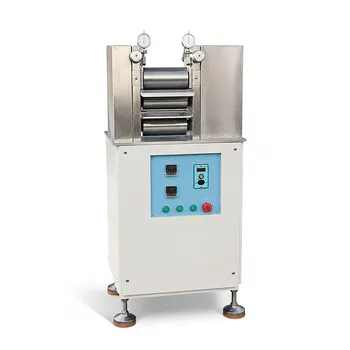
Presse à rouleaux pour électrodes de batterie, calandre chauffante de laboratoire 200x300mm
Numéro d'article: DG12
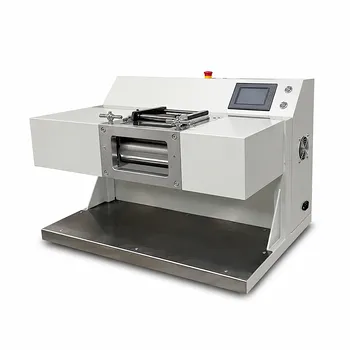
Calandreuse à rouleaux horizontale chauffante à double servomoteur intégrée
Numéro d'article: DG18
Calandrage d'électrodes de précision pour une meilleure performance des cellules
Le calandrage des électrodes est l'une des étapes de processus les plus importantes entre l'enduction et l'assemblage des cellules. Une fois que la bouillie de matériau actif a été déposée sur un collecteur de courant et séchée, la structure poreuse de l'électrode doit être compactée de manière contrôlée. L'objectif n'est pas simplement d'amincir la feuille. Une presse à rouleaux correctement choisie permet d'établir l'équilibre entre l'épaisseur du revêtement, la charge surfacique, la densité de l'électrode, le volume des pores, l'adhérence, la conductivité, la flexibilité et l'accessibilité à l'électrolyte, ce qui détermine si un matériau prometteur peut devenir une cellule fiable.
KINTEK fournit des presses à calandrer / rouleaux pour électrodes à l'échelle du laboratoire et pilote pour les équipes développant des technologies de stockage d'énergie électrochimique au lithium-ion, sodium-ion, à l'état solide et autres. La catégorie couvre des configurations manuelles, électriques, chauffantes, hydrauliques, servocommandées et rouleau-à-rouleau continues, permettant aux clients d'adapter la machine au comportement de leur matériau, au format de la bande, aux besoins de débit et au stade de développement du processus. Que l'objectif soit le criblage précoce de quelques échantillons enduits, l'optimisation du processus pour les électrodes de cellules de type poche (pouch-cell), ou la manipulation continue d'une bande de matériau fonctionnel, la bonne calandreuse fournit une voie reproductible de la feuille enduite à une électrode plus dense et plus uniforme.
Pourquoi le calandrage est-il important dans la fabrication des électrodes ?
Une électrode enduite contient un matériau actif, des additifs conducteurs, un liant polymère et un réseau de pores interconnectés. Le séchage élimine le solvant, mais ne crée pas automatiquement la structure interne souhaitée. Dans de nombreux cas, le revêtement séché présente un volume de vide excessif, un contact particule-à-particule incomplet, une épaisseur inégale et un contact variable avec le collecteur de courant métallique. Le passage de l'électrode à travers un interstice contrôlé entre deux rouleaux applique une pression linéaire sur la feuille en mouvement et remodèle cette microstructure.
L'action de laminage peut réduire les vides entre les particules et augmenter le nombre et la qualité des points de contact électroniques. Un meilleur contact entre les particules favorise un réseau conducteur plus continu à travers la couche active, tandis qu'un contact amélioré entre le revêtement et le collecteur de courant peut réduire la résistance interfaciale. L'augmentation de la densité de compactage qui en résulte est importante pour atteindre une densité énergétique volumétrique plus élevée, en particulier lorsque les dimensions de la cellule sont limitées.
En même temps, le compactage de l'électrode doit être optimisé plutôt que maximisé. Une électrode laminée trop légèrement peut conserver une porosité et une résistance électrique inutiles. Une électrode excessivement densifiée peut restreindre la pénétration de l'électrolyte, réduire le transport ionique, endommager le revêtement, favoriser la fracture des particules ou affaiblir le comportement en cyclage à long terme. La fenêtre de processus utile dépend de la chimie, de la morphologie des particules, du système de liant, de la teneur en carbone conducteur, du poids du revêtement, du collecteur de courant et du format de cellule prévu. Les presses à rouleaux KINTEK fournissent les variables mécaniques et thermiques contrôlables nécessaires pour établir cette fenêtre expérimentalement.
Pression linéaire continue versus pressage à plat
Une calandreuse diffère d'une presse à plaques plates conventionnelle car elle compacte le matériau en continu grâce au contact linéaire créé par deux rouleaux rotatifs. Cette approche est bien adaptée aux feuilles d'électrodes enduites et autres bandes flexibles. Au lieu de traiter une zone stationnaire à la fois, le matériau traverse l'interstice, ce qui permet un traitement plus cohérent sur toute sa longueur et un flux de travail plus efficace pour les échantillons continus.
Les variables clés du processus sont l'interstice des rouleaux, la force appliquée ou la pression linéaire, la vitesse de laminage, la température des rouleaux et la tension de la bande lorsque la manipulation continue est utilisée. Ensemble, ces réglages influencent l'épaisseur finale, la distribution de la densité, le fini de surface et l'intégrité du revêtement. L'ajustement de l'interstice crée une voie directe vers le contrôle de l'épaisseur. La pression détermine l'intensité du compactage. La vitesse affecte le temps de séjour dans l'interstice et doit être prise en compte parallèlement à la pression et à la température. Les rouleaux chauffants peuvent ramollir ou activer les électrodes contenant des liants et améliorer la cohérence du traitement pour certains systèmes de matériaux. Dans les configurations rouleau-à-rouleau, une tension stable et un alignement de la bande aident à prévenir le froissement, le biais, l'étirement et la manipulation non uniforme.
Comparé au pressage à plat, le calandrage à rouleaux peut offrir un contrôle de l'épaisseur plus uniforme sur de longues feuilles d'électrodes et un format de processus qui représente plus fidèlement la pratique de fabrication. Il est particulièrement précieux pour les chercheurs qui doivent traduire des formulations de laboratoire prometteuses en paramètres de processus évolutifs sans perdre de vue les conditions qui affectent la qualité de l'électrode.
Options de presses à rouleaux de laboratoire pour différents flux de travail
La catégorie de KINTEK comprend plusieurs formats d'équipement car le développement des électrodes ne suit pas une échelle ou une méthode d'exploitation unique.
Les laminoirs manuels verticaux à double rouleau sont pratiques pour la recherche initiale, la comparaison de matériaux et les essais en petits lots. Une presse à rouleaux de laboratoire manuelle avec des rouleaux de 100 mm offre un contrôle direct et pratique pour compacter de petites feuilles d'électrodes, avec un interstice de laminage réglable et une largeur de travail adaptée aux échantillons de recherche typiques. Ce type de machine est utile lorsque les changements fréquents de formulation et les configurations expérimentales simples sont plus importants que l'automatisation. Elle peut également supporter le laminage contrôlé de feuilles minces de métaux non ferreux et précieux.
Les laminoirs électriques verticaux à deux rouleaux ajoutent un laminage motorisé et reproductible pour les laboratoires qui ont besoin d'un meilleur contrôle de la vitesse et d'une plus grande cohérence des tests. Les largeurs de travail disponibles incluent des formats de 100 mm, 200 mm et 300 mm, permettant aux utilisateurs de sélectionner une largeur adaptée aux coupons de cellules bouton, aux bandes d'électrodes de cellules de type poche et aux échantillons de développement plus larges. Le fonctionnement réversible peut aider à la configuration et aux études multi-passes, tandis que les surfaces de rouleaux durables plaquées au chrome dur supportent un traitement stable des feuilles d'électrodes enduites et des matériaux compatibles.
Les presses à rouleaux électriques chauffantes combinent le contrôle de la température avec un interstice et une vitesse réglables. Les modèles avec des formats de travail de 100 mm, 150 x 200 mm, 100 x 200 mm et 200 x 300 mm répondent à une large gamme de tailles d'électrodes de laboratoire. Les températures des rouleaux contrôlées indépendamment, disponibles sur les modèles pertinents, permettent aux opérateurs d'ajuster les conditions thermiques à chaque rouleau. Ceci est utile lors de l'étude de la réponse du liant, de la déformation du revêtement, de la douceur de la feuille et du comportement de densification dans des conditions thermiques définies. Certains modèles fournissent des températures allant jusqu'à 200 °C, des interstices réglables et des capacités de pression contrôlées pour le traitement à l'échelle de la recherche.
Les laminoirs hydrauliques et électriques équilibrés à deux rouleaux sont conçus pour les applications nécessitant une force de compactage plus importante et un contrôle plus strict de l'uniformité de la charge. L'assistance hydraulique fournit un moyen robuste d'appliquer une pression sur des revêtements d'électrodes denses ou exigeants. Les conceptions équilibrées, l'ajustement précis de l'interstice et les données de force surveillées soutiennent un traitement reproductible des cathodes et des anodes. Le contrôle PLC et HMI sur les systèmes applicables peut aider les équipes à documenter les réglages, à reproduire les essais et à construire une connaissance des processus entre les opérateurs et les lots.
Les laminoirs horizontaux chauffants à double servomoteur sont destinés au développement en laboratoire et pilote à plus haut contrôle. Les doubles servomoteurs supportent une régulation précise de la vitesse, tandis que les dispositions horizontales peuvent convenir à une alimentation pratique des échantillons et à un traitement continu des feuilles. Les systèmes intégrés avec des températures de rouleaux réglables indépendamment, un fonctionnement électrique réversible, un contrôle PLC et des rouleaux plaqués au chrome dur aident les chercheurs à étudier comment la pression, la vitesse, la chaleur et la séquence de passage interagissent. Ces capacités sont particulièrement pertinentes lors du passage du criblage de formulation vers des recettes de calandrage définies.
Les machines de calandrage de feuilles d'électrodes de haute précision soutiennent des flux de travail exigeants axés sur le développement et la production. L'équipement de cette classe peut fournir un compactage contrôlé, un ajustement précis de l'interstice des rouleaux, une gestion de la tension de la bande et une capacité de pression linéaire élevée. Un tel contrôle est précieux pour les feuilles d'électrodes où l'uniformité de la densité et une tolérance d'épaisseur serrée sont essentielles pour une découpe, un empilage, un enroulement, un remplissage d'électrolyte et des tests de cellules fiables en aval.
Les systèmes de calandrage, de déroulage et de rembobinage rouleau-à-rouleau aident à combler le fossé entre les essais sur feuilles isolées et le traitement en bande continue. Les presses rouleau-à-rouleau chauffantes supportent le calandrage continu des électrodes avec un interstice réglable, une régulation numérique de la température et une manipulation de la bande. Les dispositifs dédiés de déroulage/rembobinage peuvent fournir un contrôle de tension par servomoteur, un guidage optique de la bande et des structures divisées pour un mouvement précis des électrodes de batterie, des films optiques et des matériaux fonctionnels. Une machine de déroulage et de rembobinage rouleau-à-rouleau de 200 mm offre une tension contrôlée et une manipulation continue pour les largeurs de bande et les formats de mandrin compatibles. Ces systèmes sont pertinents lorsque l'objectif est de comprendre le comportement sensible à la tension, d'améliorer la continuité du processus ou d'évaluer un matériau selon un flux de travail plus proche de la fabrication pilote.
Contrôlez les paramètres qui façonnent la qualité de l'électrode
Un calandrage réussi commence par une définition claire de l'électrode finale souhaitée. Les équipes peuvent viser une épaisseur spécifique pour s'adapter à une conception de cellule, une plage de densité pour équilibrer l'énergie et la puissance, ou un niveau de porosité qui favorise le mouillage de l'électrolyte et le transport ionique. La presse à rouleaux devient l'outil utilisé pour traduire ces exigences de performance en conditions de processus contrôlables.
Interstice des rouleaux et épaisseur finale : L'interstice des rouleaux est central pour la réduction de l'épaisseur et doit être réglé en tenant compte du substrat enduit, de la compressibilité du revêtement et de l'épaisseur finale souhaitée. Il est courant d'utiliser des passages étagés plutôt que de tenter une grande réduction d'épaisseur en un seul passage, surtout pour les revêtements fragiles, épais, fortement chargés ou mécaniquement sensibles. Une séquence contrôlée peut réduire le risque de fissuration, de dommages aux bords, de délamination et de gradients de densité excessifs.
Pression appliquée et densité de compactage : Une pression plus élevée produit généralement une électrode plus dense, mais la relation est spécifique au matériau et non linéaire. Le même réglage nominal peut produire des résultats différents selon la formulation du revêtement, l'âge, l'état d'humidité, la température, l'épaisseur du substrat et la géométrie des rouleaux. Les systèmes hydrauliques, équilibrés et de haute précision sont bénéfiques là où la reproductibilité de la force est une variable expérimentale majeure. Mesurer l'épaisseur finale et calculer la densité après chaque essai aide à convertir les réglages de la machine en une carte de processus exploitable.
Vitesse de laminage : La vitesse modifie la durée et la dynamique du contact dans l'interstice des rouleaux. Elle affecte la productivité, la déformation du revêtement, la réponse au chauffage et la quantité de travail mécanique appliquée lors d'un passage. Le contrôle de la vitesse variable aide les équipes à comparer systématiquement les conditions, plutôt que de traiter le calandrage comme une opération de finition fixe. Lorsque le passage à l'échelle est prévu, les études de vitesse peuvent également révéler si une formulation reste traitable dans des conditions plus pertinentes pour la production.
Température des rouleaux : Les rouleaux chauffants sont utiles pour les systèmes d'électrodes dont la phase liant ou polymère bénéficie d'une énergie thermique soigneusement gérée pendant le compactage. Un chauffage approprié peut améliorer l'uniformité de la surface et permettre un développement de densité plus fluide. Cependant, la température doit être sélectionnée en fonction de la stabilité thermique du matériau actif, du liant, du collecteur de courant et de tout composant de traitement résiduel. Le contrôle indépendant de la température pour chaque rouleau offre une flexibilité supplémentaire pour les programmes de recherche étudiant les conditions thermiques asymétriques ou les structures laminées sensibles.
Tension et alignement de la bande : Dans le traitement continu, la tension doit être suffisamment stable pour maintenir le suivi de la bande sans déformer l'électrode. L'équipement de déroulage/rembobinage, les chemins de bande guidés et le contrôle de tension par servomoteur aident à maintenir un transport ordonné tout au long du processus. Un alignement correct est important car une bande qui entre dans les rouleaux avec un angle peut produire des bords inégaux, des plis, une variation d'épaisseur et des pertes de manipulation. Le contrôle de la tension devient de plus en plus important à mesure que la largeur du matériau, la longueur du rouleau et la vitesse de traitement augmentent.
Avantages pour la recherche sur les batteries et le développement pilote
Pour les laboratoires de batteries, une presse à rouleaux pour électrodes n'est pas seulement une machine de compactage. C'est un instrument de développement de processus qui relie la formulation de l'électrode au comportement mesurable de la cellule. En ajustant les conditions de calandrage de manière contrôlée, les chercheurs peuvent étudier comment la structure de l'électrode influence la capacité du premier cycle, la capacité de débit, la résistance interne, la stabilité du cyclage et la robustesse mécanique.
La réduction de l'excès de volume des pores peut améliorer la densité énergétique volumétrique et renforcer le chemin électronique à travers l'électrode. Un meilleur compactage peut également réduire la résistance ohmique en augmentant le contact entre les particules et entre le revêtement et le collecteur de courant. Pour les systèmes de matériaux ayant subi un traitement spécialisé, y compris les approches de densification associées à des études de chauffage rapide ou par effet Joule, le laminage à haute pression peut aider à affiner la porosité interne et à renforcer le réseau de conduction électronique. Cela peut contribuer à une meilleure résistance à la propagation des fissures et à une performance plus stable dans des conditions de charge-décharge exigeantes.
La valeur pratique est tout aussi importante. Une électrode uniforme et bien calandrée est plus facile à couper, empiler, enrouler et assembler. Une épaisseur constante améliore le contrôle dimensionnel d'un échantillon à l'autre. Une densité reproductible facilite la comparaison équitable des matériaux et permet d'identifier si un changement dans la performance de la cellule provient du matériau actif, de la formulation ou du processus de fabrication. Lorsque la qualité des données compte, un calandrage contrôlé réduit une source majeure de variabilité expérimentale.
Pour le développement des batteries à l'état solide, le compactage mérite une attention particulière car une faible porosité et un contact interfacial intime peuvent être essentiels pour atteindre une densité énergétique volumétrique élevée. Le processus approprié reste dépendant de la chimie, mais la pression linéaire, l'interstice des rouleaux, la température et la vitesse contrôlables donnent aux chercheurs un cadre significatif pour étudier les architectures d'électrodes denses. Les systèmes KINTEK peuvent soutenir ce travail, des échantillons à petite échelle jusqu'aux essais sur bande continue plus larges.
Au-delà des électrodes de batterie au lithium
Bien que le calandrage des électrodes de batterie soit l'application principale de cette catégorie, les presses à deux rouleaux sont utiles dans toute la recherche sur les matériaux. Le même principe de laminage contrôlé peut être appliqué aux métaux non ferreux, aux feuilles de métaux précieux, aux rubans dérivés de céramiques et de poudres, aux composites polymères, aux films optiques, aux films fonctionnels et à d'autres matériaux en feuille qui nécessitent un ajustement d'épaisseur, une densification, une finition de surface ou une manipulation continue.
Pour les laboratoires de science des matériaux, cette polyvalence peut réduire le besoin d'équipements dédiés distincts lorsque des exigences de laminage comparables existent à travers plusieurs projets. Un laminoir chauffant peut être sélectionné pour le traitement de feuilles sensibles à la température ; une machine manuelle peut convenir au travail simple sur coupons ; un système hydraulique ou servocommandé peut soutenir des études de contrôle de force plus exigeantes ; et un système rouleau-à-rouleau peut être utilisé là où le transport de bande continue et la gestion de la tension sont nécessaires.
Choisir la bonne machine de calandrage d'électrodes
La calandreuse la plus appropriée dépend de l'exigence réelle du processus, et non seulement de la force maximale listée ou de la largeur des rouleaux. Commencez par les dimensions de l'électrode enduite et le volume d'échantillons attendu. Les petits échantillons de recherche intermittents peuvent être bien servis par un laminoir vertical manuel ou électrique compact. Les équipes travaillant avec des électrodes de cellules de type poche plus larges, de multiples variantes de matériaux ou des objectifs de reproductibilité définis peuvent bénéficier d'un système motorisé chauffant avec contrôle de la vitesse et ajustement de l'interstice.
Ensuite, déterminez si la chaleur est nécessaire. Pour certains revêtements, le laminage à température ambiante est approprié. Pour d'autres, les rouleaux chauffants peuvent fournir une fenêtre de traitement plus utile. Lorsque la chaleur est nécessaire, le contrôle indépendant des deux rouleaux peut être important pour l'expérience. Considérez les exigences de pression parallèlement à la dureté du revêtement et à la densité cible. Une solution hydraulique à haute force est appropriée lorsque des électrodes denses ou des programmes de compactage agressifs nécessitent une application de force fiable, tandis qu'une calandreuse de précision avec gestion de la tension est mieux adaptée au travail sur feuilles d'électrodes continues et étroitement contrôlées.
Enfin, considérez la transition des échantillons par lots au traitement en bande. Une presse rouleau-à-rouleau ou une unité de déroulage/rembobinage coordonnée est particulièrement précieuse lorsque la tension, le suivi, la vitesse continue et le mouvement du matériau d'une bobine à l'autre doivent être évalués. Sélectionner un équipement avec une marge de croissance pour le processus peut aider un laboratoire à construire une connaissance de fabrication transférable sans passer prématurément à une ligne de production complète.
Construisez un processus de calandrage reproductible avec KINTEK
KINTEK combine l'expertise en équipement de laboratoire avec une compréhension du flux de travail complet de fabrication de batteries, y compris le mélange de la bouillie, l'enduction, le pressage, l'assemblage des cellules et les tests. Cette perspective plus large est importante car la sélection de la presse à rouleaux doit tenir compte de la qualité de l'enduction en amont et des exigences d'assemblage en aval. Nous pouvons aider les clients à identifier une configuration de machine appropriée basée sur la largeur de l'électrode, le collecteur de courant, l'épaisseur cible, la plage de pression, les besoins de chauffage, le contrôle de la vitesse, le niveau d'automatisation et les exigences de bande continue.
Notre portefeuille d'équipements comprend des unités manuelles pratiques pour la recherche, des systèmes électriques et chauffants pour un développement reproductible, des solutions hydrauliques et servocommandées pour un compactage exigeant, et des équipements rouleau-à-rouleau pour la manipulation continue des matériaux. Pour les applications spécialisées, KINTEK peut discuter de solutions personnalisables qui alignent la largeur de travail, les dimensions des rouleaux, l'agencement du chauffage, la configuration du contrôle, l'approche de gestion de la tension et d'autres spécifications pertinentes avec vos objectifs de processus.
Pour discuter d'une presse à calandrer les électrodes de batterie, d'une presse à rouleaux de laboratoire, d'un laminoir à deux rouleaux chauffant ou d'un système de manipulation d'électrodes rouleau-à-rouleau pour votre projet, contactez KINTEK via notre formulaire de demande. Partagez vos dimensions d'électrodes, la chimie, l'épaisseur du revêtement, la densité ou porosité cible, la plage de température préférée et le débit attendu, et notre équipe technique aidera à définir une solution professionnelle et axée sur l'application pour votre laboratoire ou votre ligne pilote.
RICHIEDI UN PREVENTIVO
Il nostro team di professionisti ti risponderà entro un giorno lavorativo. Non esitate a contattarci!