L'objectif principal du pré-pressage des poudres LLZO et LCO-LLZO est d'établir un « corps vert » à haute densité avec un contact particule-particule maximisé. Ce compactage initial garantit une distribution thermique et électrique uniforme pendant l'étape principale de frittage, ce qui est essentiel pour obtenir une céramique finale dense et une interface de haute qualité entre l'électrolyte et la cathode.
Le pré-pressage transforme une poudre libre et aérée en un précurseur structuré qui minimise le retrait volumique et prévient les défaillances mécaniques. En établissant une densité verte initiale élevée, cette étape crée la base physique nécessaire à des réactions chimiques efficaces et à une densification uniforme lors du traitement à haute température.
Optimisation de la dynamique de frittage
Favoriser une distribution uniforme du courant et de la chaleur
Dans des procédés comme le frittage flash (SPS - Spark Plasma Sintering), le pré-pressage garantit que le courant électrique et la chaleur circulent uniformément à travers le matériau. Sans ce compactage initial, des « points chauds » localisés peuvent se produire là où les particules se touchent, entraînant une densification inégale ou une dégradation du matériau. Une conductivité thermique uniforme est établie très tôt, permettant à l'ensemble de la pastille d'atteindre les températures de frittage simultanément.
Faciliter la diffusion à l'état solide
Le frittage repose sur le déplacement des atomes à travers les frontières des particules, un processus connu sous le nom de diffusion à l'état solide. Le pré-pressage augmente le nombre de points de contact entre les particules du précurseur, fournissant les « ponts » nécessaires à la migration de ces atomes. Ce contact amélioré est essentiel pour les réactions chimiques requises afin de synthétiser des céramiques complexes comme le LLZTO.
Améliorer la qualité de l'interface
Pour les matériaux composites comme le LCO-LLZO, le pré-pressage est vital pour établir une interface de haute qualité entre la cathode et l'électrolyte. Un contact physique étroit au stade du corps vert permet aux deux matériaux de se lier plus efficacement pendant le frittage. Il en résulte une résistance interfaciale plus faible, ce qui est une mesure de performance clé pour les batteries à l'état solide.
Atténuation des risques structurels
Contrôle du retrait volumique
Les poudres libres subissent une réduction de volume importante lors de leur densification, ce qui peut entraîner un gauchissement ou des fissures. Le pré-pressage réduit la porosité interne et expulse l'air emprisonné avant que la phase à haute température ne commence. En minimisant la quantité totale de retrait qui se produit pendant le frittage, le risque de macro-défauts et de déformations est considérablement réduit.
Établissement de la résistance mécanique
Le « corps vert » doit avoir une intégrité structurelle suffisante pour être manipulé et placé dans le four de frittage ou la matrice. L'application d'une pression unidirectionnelle (souvent entre 30 MPa et 78,5 MPa) crée une pastille avec une résistance mécanique spécifique. Cette base géométrique empêche le matériau de s'effriter sous son propre poids ou sous la pression appliquée pendant le cycle de frittage.
Élimination de l'air emprisonné et des grands pores
Les grands pores internes et les poches d'air agissent comme des barrières à la fois pour la chaleur et pour le transport ionique. Le pré-pressage force l'air à sortir, conduisant à un produit céramique final plus homogène. Ce processus est une condition préalable fondamentale pour obtenir une feuille de cathode ou une pastille d'électrolyte finale avec une densité relative pouvant atteindre 95 %.
Comprendre les compromis
Le risque de sur-compactage
Bien qu'une pression élevée soit bénéfique, dépasser les limites du matériau peut provoquer des fissures de lamination ou un « décollement » (capping) où la pastille se divise en couches. Si la pression est trop élevée, l'énergie élastique stockée peut provoquer l'expansion et la fracture du corps vert lors du relâchement de la pression. Trouver la pression optimale — comme les 30 MPa ou 78,5 MPa cités dans les protocoles de laboratoire — est crucial pour équilibrer la densité et la stabilité structurelle.
Effets de la température pendant le pressage
L'utilisation d'une presse de laboratoire chauffante (par exemple à 80 °C) pendant l'étape de pré-pressage peut encore améliorer les propriétés physiques initiales. Le pressage à chaud peut aider certains additifs ou liants à mieux s'écouler, conduisant à une densité relative initiale encore plus élevée. Cependant, cela ajoute de la complexité au processus de préparation et peut ne pas être nécessaire pour toutes les formulations de LLZO.
Comment appliquer cela à votre projet
Recommandations basées sur les objectifs
- Si votre objectif principal est de maximiser la conductivité ionique : Donnez la priorité à des pressions de pré-pressage élevées (proches de 78,5 MPa) pour minimiser la porosité finale et maximiser le contact entre les particules.
- Si votre objectif principal est d'éviter les fissures dans les grandes pastilles : Assurez un relâchement de pression plus lent après le pré-pressage pour permettre au corps vert de se stabiliser sans lamination.
- Si votre objectif principal est d'optimiser les composites LCO-LLZO : Utilisez une presse chauffante pendant l'étape de pré-compactage pour améliorer le mouillage et le contact entre les particules de cathode et d'électrolyte.
Une étape de pré-pressage précise est la base non négociable pour transformer des poudres céramiques libres en composants de batterie à l'état solide denses et performants.
Tableau récapitulatif :
| Objectif | Avantage principal | Mécanisme clé |
|---|---|---|
| Densification | Contact particulaire maximisé | Crée une base de « corps vert » à haute densité |
| Uniformité thermique | Prévient les « points chauds » | Assure un flux de courant/chaleur uniforme pendant le frittage |
| Contrôle structurel | Retrait minimisé | Réduit la porosité interne pour éviter le gauchissement |
| Qualité de l'interface | Résistance ionique plus faible | Améliore la liaison entre la cathode et l'électrolyte |
| Résistance mécanique | Stabilité géométrique | Établit l'intégrité pour la manipulation et le traitement |
Améliorez votre recherche sur les batteries avec un pressage de précision
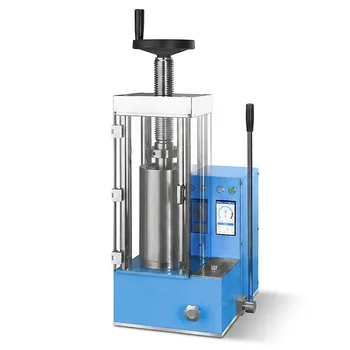
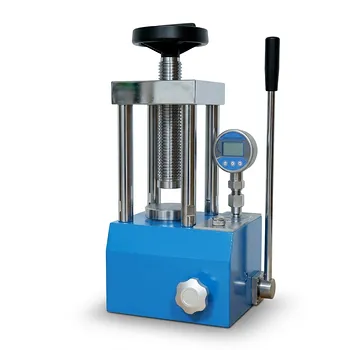
Obtenir le corps vert parfait est le fondement des batteries à l'état solide hautes performances. KINTEK se spécialise dans des solutions de pressage de laboratoire complètes adaptées à la recherche sur les matériaux avancés. Des systèmes manuels et automatiques aux modèles chauffants, multifonctionnels et compatibles avec les boîtes à gants, nous fournissons les outils nécessaires pour optimiser votre traitement du LLZO et du LCO-LLZO.
Notre gamme comprend également des presses isostatiques à froid et à chaud spécialisées, conçues pour éliminer les défauts internes et maximiser la densité des pastilles céramiques et des feuilles de cathode.
Prêt à améliorer la densification de vos matériaux ? Contactez KINTEK dès aujourd'hui pour une solution personnalisée
Produits associés
- Presse isostatique électrique 40 tonnes - Presse automatique de compactage de poudre pour laboratoire
- Assembler un moule de presse de laboratoire carré pour une utilisation en laboratoire
- Moule de presse rond bidirectionnel de laboratoire
- Lab Polygon Press Mold
- Presse à chaud de laboratoire Moule spécial
Les gens demandent aussi
- Quelles sont les caractéristiques clés du procédé de pressage isostatique ? Obtenez une densité uniforme et des géométries complexes
- Pourquoi le conditionnement sous vide est-il nécessaire avant le pressage isostatique des films minces de CuPc ? Protéger l'intégrité et l'uniformité
- Comment la pression est-elle appliquée au matériau lors du pressage isostatique ? Maîtriser la densité uniforme et les géométries complexes
- Comment la pression se distribue-t-elle lors du pressage isostatique de l'aluminium ? Obtenez une densité uniforme pour vos matériaux de laboratoire
- Quelles sont les applications du pressage isostatique dans l'industrie automobile ? Fabrication de précision pour pièces haute performance