La compression isostatique à froid (CIP) est le mécanisme essentiel pour obtenir une densité isotrope et une efficacité de compactage élevée dans les corps crus en céramique d'alumine.
En laboratoire, la CIP applique une pression uniforme et omnidirectionnelle — généralement comprise entre 100 MPa et 300 MPa — sur la poudre d'alumine scellée dans un moule flexible. Ce processus garantit que les particules de poudre se réorganisent dans la configuration la plus serrée possible, créant un corps cru à haute densité avec une uniformité structurelle supérieure. En éliminant les gradients de densité internes courants dans le pressage traditionnel, la CIP fournit la base physique nécessaire pour prévenir les fissures et les déformations lors du frittage à haute température qui suit.
La CIP de laboratoire sert d'outil principal pour neutraliser les contraintes internes et les variations de densité, garantissant que les céramiques d'alumine conservent leur intégrité structurelle et leur précision géométrique tout au long de la transition de la poudre à la céramique solide.
Atteindre une densité de compactage des particules extrême
Le rôle de la pression omnidirectionnelle
Une CIP de laboratoire utilise un milieu liquide pour transmettre la pression de manière égale sur chaque surface du moule. Cette distribution équilibrée des forces garantit que la poudre d'alumine est compactée avec la même intensité dans toutes les directions simultanément.
Maximiser la densité relative
Sous des pressions ultra-élevées, telles que 300 MPa, les particules de poudre d'alumine subissent une réorganisation significative. Cela se traduit par une densité de compactage extrêmement élevée, atteignant parfois des densités relatives allant jusqu'à 99 %, ce qui est essentiel pour produire des composants mécaniques de haute performance.
Éliminer les vides internes
La pression intense et multidirectionnelle réduit efficacement les vides internes et les poches d'air au sein du lit de poudre. L'élimination de ces défauts au stade du corps cru est vitale pour créer une structure de pores contrôlée et former des cols de grains stables lors du frittage.
Résoudre le problème du gradient de densité
Surmonter la friction des parois du moule
Dans le pressage uniaxial (à sec) traditionnel, la friction entre la poudre et les parois rigides du moule crée une distribution de pression inégale. La CIP résout ce problème en utilisant des membranes flexibles, qui permettent à la pression d'atteindre le cœur de l'échantillon sans la "chute de pression" associée à la friction.
Créer un retrait isotrope
Comme la densité est uniforme dans tout le corps cru, le matériau se rétracte à un taux constant dans toutes les dimensions pendant le processus de chauffage. Cette uniformité est le facteur principal pour éviter le gauchissement qui ruine souvent les échantillons complexes ou de grande taille.
Neutraliser les contraintes internes
En appliquant la pression de manière égale, la CIP élimine les gradients de contraintes internes qui conduisent aux microfissures. Ceci est particulièrement critique pour les grands échantillons carrés ou les billes de céramique sphériques où la symétrie structurelle est une exigence.
Comprendre les compromis
Vitesse du processus vs Performance
Bien que la CIP fournisse un corps cru bien supérieur à celui du pressage uniaxial, il s'agit d'un processus plus lent, orienté vers le traitement par lots. L'exigence de sceller les pièces dans des moules flexibles et le temps nécessaire au cycle de pression liquide le rendent plus adapté au travail de laboratoire de précision qu'à la production de masse à haut volume.
Défis liés à la précision dimensionnelle
Comme les moules utilisés dans la CIP sont flexibles, obtenir des formes quasi finales précises peut être plus difficile qu'avec des matrices en acier rigides. Le moule lui-même se déforme pendant le processus, ce qui peut nécessiter un usinage supplémentaire ou un "usinage à cru" du corps avant qu'il ne soit fritté.
Comment appliquer cela à votre projet
Pour maximiser l'efficacité de la compression isostatique à froid dans votre flux de travail de céramique d'alumine, tenez compte de vos exigences de performance finales :
- Si votre objectif principal est la résistance mécanique maximale : Utilisez des pressions vers l'extrémité supérieure du spectre (300 MPa) pour garantir la densité à cru la plus élevée possible et une porosité résiduelle minimale.
- Si votre objectif principal est la précision géométrique pour les grandes pièces : Assurez-vous que la poudre est pré-pressée uniaxialement à basse pression avant la CIP pour fournir une forme initiale stable, ce qui aide à maintenir la symétrie lors du compactage isostatique.
- Si votre objectif principal est de prévenir les fissures de frittage : Donnez la priorité au "temps de maintien" à la pression maximale pour permettre une évacuation complète de l'air et une sédimentation uniforme des particules sur toute la section transversale de la pièce.
En maîtrisant l'application d'une pression uniforme, vous garantissez que vos céramiques d'alumine possèdent la fiabilité structurelle requise pour les applications techniques avancées.
Tableau récapitulatif :
| Rôle clé | Mécanisme | Avantage pour l'alumine |
|---|---|---|
| Compactage uniforme | Pression omnidirectionnelle | Élimine les vides internes et les gradients de densité. |
| Intégrité structurelle | Densité isotrope | Assure un retrait cohérent et empêche le gauchissement. |
| Haute efficacité | Réorganisation des particules | Atteint jusqu'à 99 % de densité de compactage relative. |
Optimisez votre recherche sur les matériaux avec les solutions de pressage KINTEK
La fabrication précise d'alumine nécessite un contrôle supérieur de la pression et une fiabilité structurelle. KINTEK se spécialise dans les solutions de pressage de laboratoire complètes, offrant des modèles manuels, automatiques, chauffants, multifonctionnels et compatibles avec les boîtes à gants, ainsi que des presses isostatiques à froid (CIP) et à chaud (WIP) haute performance largement appliquées dans la recherche de pointe sur les batteries.
Contactez KINTEK dès aujourd'hui pour découvrir comment nos équipements de pressage sur mesure peuvent améliorer l'efficacité de votre laboratoire et garantir la plus haute qualité pour vos corps crus en céramique !
Références
- Toshiki Nakamura, Atsusi Nakahira. Development of Rapid Debinding Treatment Using Superheated Steam and Debinding Behavior for Alumina Molded Bodies. DOI: 10.2497/jjspm.66.275
Cet article est également basé sur des informations techniques de Kintek Solution Base de Connaissances .
Produits associés
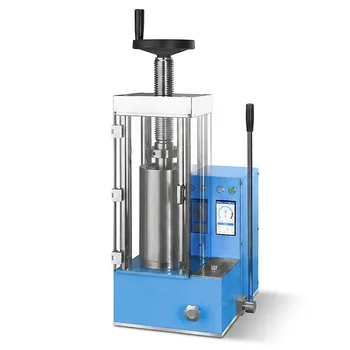
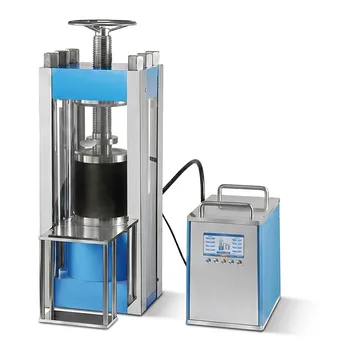
- Machine automatique de pression isostatique à froid pour laboratoire (CIP)
- Machine de pression isostatique à froid de laboratoire pour le traitement des eaux usées
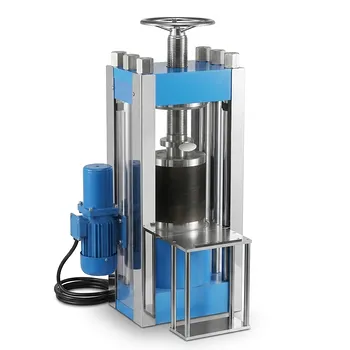
- Presse isostatique à froid de laboratoire électrique Machine CIP
- Presse manuelle isostatique à froid Machine CIP Presse à granulés
- Presse isostatique électrique 40 tonnes - Presse automatique de compactage de poudre pour laboratoire
Les gens demandent aussi
- Quelles sont les caractéristiques clés des systèmes automatisés de presse isostatique à froid (CIP) de laboratoire ? Obtenez une consolidation précise de poudres à haute pression
- Pourquoi une presse isostatique à froid (CIP) est-elle nécessaire après un pressage uniaxial ? Obtenir la transparence dans les céramiques de Nd:Y2O3
- Comment une presse isostatique à froid (CIP) augmente-t-elle la densité de courant Bi-2223/Ag ? Améliorez la supraconductivité avec une pression uniforme
- Quelle est la fonction principale d'une presse isostatique à froid (CIP) dans la préparation des NASICON ? Atteindre 96 % de la densité théorique
- Comment une presse isostatique à froid (CIP) facilite-t-elle la préparation de corps verts de carbure de silicium (SiC) dopé au CaO ?