Le pressage à chaud sous vide est la technologie de référence pour les composites à matrice d'aluminium car il permet une densification complète à des températures inférieures au point de fusion, tout en empêchant l'oxydation rapide de la matrice d'aluminium. En appliquant simultanément une pression axiale et une énergie thermique dans un environnement sous vide poussé, le système déclenche la diffusion des matériaux et l'écoulement plastique, créant une liaison métallurgique à haute résistance entre l'aluminium et les fibres de renforcement.
Point clé : Le système de pressage à chaud sous vide est essentiel car il résout le double problème de la réactivité extrême de l'aluminium et de la difficulté d'obtenir des interfaces sans vides. Il transforme la poudre ou la feuille en un composite solide et performant en utilisant le vide pour garantir la pureté chimique et une pression synchronisée pour favoriser la liaison à l'état solide.
Surmonter la barrière de l'oxydation
La vulnérabilité de la surface de l'aluminium
L'aluminium est hautement réactif et forme presque instantanément une fine couche d'oxyde tenace lorsqu'il est exposé à l'air. Dans une atmosphère standard, le chauffage de la poudre ou de la feuille d'aluminium épaissirait cette couche, créant une barrière qui empêche la matrice de se lier efficacement aux fibres de renforcement.
Le rôle du vide poussé
Un environnement sous vide poussé est utilisé pour extraire l'oxygène et l'humidité de la chambre de traitement. Cela empêche l'oxydation de la matrice d'aluminium et d'autres éléments réactifs, garantissant que les surfaces métalliques restent propres et réceptives à la liaison au niveau moléculaire.
Préserver la pureté chimique
Au-delà de la prévention de l'oxydation, l'environnement sous vide est essentiel pour maintenir la pureté globale du composite. Il empêche la contamination par les gaz atmosphériques, ce qui est vital pour obtenir les propriétés mécaniques intrinsèques et la finition de haute qualité requises pour les applications aérospatiales et industrielles.
Favoriser la densification par synergie
Mécanismes de liaison à l'état solide
Le cœur du processus repose sur la synchronisation de la chaleur et de la pression axiale. Cette combinaison déclenche la diffusion, l'écoulement plastique et le fluage, permettant à la matrice d'aluminium de « s'écouler » autour des fibres courtes et de combler les espaces sans avoir besoin de faire fondre le métal.
Accélération de la diffusion atomique
L'application d'une pression élevée (atteignant souvent 500 MPa) alors que le matériau est à une température élevée (par exemple 410 °C) accélère le mouvement des atomes à travers l'interface. Cela crée une liaison métallurgique plutôt qu'une simple adhérence mécanique, ce qui est essentiel pour le transfert de charge entre la matrice et les fibres.
Atteindre une densification quasi totale
Comme la matrice subit une déformation plastique sous pression, le système peut atteindre une densification quasi totale à des températures nettement inférieures au point de fusion de l'aluminium. Cela préserve l'intégrité des fibres courtes et évite les réactions chimiques indésirables qui se produisent aux températures de phase liquide.
Éliminer les défauts structurels internes
La nécessité du dégazage à haute température
L'air résiduel piégé entre les particules de poudre et l'humidité adsorbée sur les surfaces peuvent créer des catastrophes internes s'ils ne sont pas éliminés. Le système sous vide agit comme une unité de dégazage, extrayant ces gaz de la cavité du moule avant que l'étape de pressage ne commence.
Prévenir les bulles et les vides interlamellaires
Si les substances volatiles comme l'humidité ou les agents de traitement résiduels (par exemple l'éthanol) ne sont pas éliminées, elles forment des pores fermés lors de la densification sous haute pression. Ces trous et bulles internes agissent comme des concentrateurs de contraintes, réduisant considérablement la densité et la résistance ultime à la traction du composite final.
Optimiser la liaison interfaciale
L'extraction des substances volatiles garantit que la matrice d'aluminium entre en contact direct et intime avec les fibres de renforcement (telles que le carbure de silicium ou le graphène). Ce contact « serré » est la condition préalable à la résistance de liaison interfaciale supérieure qui caractérise les composites haute performance.
Comprendre les compromis
Vitesse du processus vs Qualité
Le pressage à chaud sous vide est un processus par lots nettement plus lent que les méthodes de fabrication en continu comme l'extrusion ou le laminage. L'exigence d'atteindre un vide poussé et la montée en température et en pression contrôlée signifient que les temps de cycle se mesurent en heures, et non en minutes.
Contraintes d'équipement et de complexité
Les systèmes nécessitent un investissement en capital élevé et une maintenance spécialisée pour garantir que les joints à vide et les presses hydrauliques fonctionnent de manière fiable à des températures extrêmes. De plus, la taille du composite final est strictement limitée par les dimensions de la chambre à vide et des plateaux de pressage.
Compatibilité des matériaux
Bien qu'idéal pour l'aluminium, les profils de pression et de température spécifiques doivent être calibrés avec précision pour différents renforts. Par exemple, une pression excessive pourrait fragmenter les fibres courtes délicates, tandis qu'une pression insuffisante ne parviendra pas à déclencher l'écoulement plastique nécessaire à une consolidation sans vide.
Comment appliquer cela à votre projet
Faire le bon choix pour votre objectif
Pour déterminer si un système de pressage à chaud sous vide est la bonne voie pour votre application, tenez compte des exigences spécifiques de votre matériau composite.
- Si votre objectif principal est une résistance mécanique maximale : Privilégiez le pressage à chaud sous vide pour garantir la plus haute résistance de liaison interfaciale possible et le taux de vide le plus faible.
- Si votre objectif principal est de travailler avec des matrices hautement réactives : Utilisez l'environnement sous vide pour empêcher l'oxydation et garantir la pureté chimique de la pièce finale.
- Si votre objectif principal est d'atteindre une densité élevée à basse température : Utilisez l'application simultanée d'une pression axiale pour favoriser la consolidation sans risquer les dommages associés à la fusion.
Le système de pressage à chaud sous vide reste l'étalon-or pour créer des composites à matrice d'aluminium où la fiabilité, la densité et l'intégrité interfaciale ne peuvent être compromises.
Tableau récapitulatif :
| Caractéristique | Fonction dans la consolidation AMC | Avantage clé |
|---|---|---|
| Vide poussé | Extrait l'oxygène et l'humidité pendant le chauffage | Empêche l'oxydation de l'aluminium et maintient la pureté chimique |
| Pression axiale | Favorise la diffusion des matériaux et l'écoulement plastique | Atteint une densification quasi totale sans faire fondre la matrice |
| Chaleur sous fusion | Active les mécanismes de liaison à l'état solide | Préserve l'intégrité des fibres et évite les réactions indésirables |
| Dégazage | Élimine l'air piégé et les substances volatiles | Élimine les vides internes, les bulles et les concentrateurs de contraintes |
Améliorez votre recherche sur les composites avec la précision KINTEK
Cherchez-vous à obtenir des composites à matrice d'aluminium haute performance sans vides ? KINTEK se spécialise dans des solutions de pressage de laboratoire complètes conçues pour les exigences de la recherche avancée sur les batteries et la science des matériaux.
Notre gamme polyvalente comprend :
- Presses manuelles et automatiques pour différentes exigences d'échelle.
- Modèles chauffants et multifonctionnels pour un contrôle thermo-mécanique précis.
- Systèmes compatibles avec les boîtes à gants pour la manipulation de matériaux sensibles à l'air.
- Presses isostatiques à froid et à chaud (CIP/WIP) pour une consolidation uniforme à haute densité.
Ne laissez pas l'oxydation ou les défauts internes compromettre vos résultats. Contactez nos experts dès aujourd'hui pour trouver la solution de pressage à chaud sous vide parfaite, adaptée aux besoins de votre laboratoire !
Références
- S.C. Jain, Vijaya Agarwala. Microstructure and Mechanical Properties of Vacuum Hot Pressed P/M Short Steel Fiber Reinforced Aluminum Matrix Composites. DOI: 10.1155/2014/312908
Cet article est également basé sur des informations techniques de Kintek Solution Base de Connaissances .
Produits associés
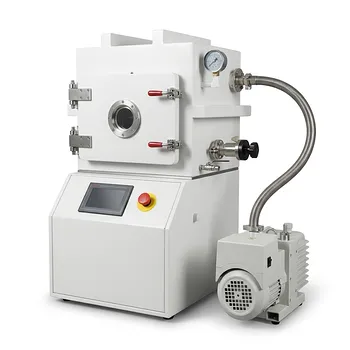
- Presse hydraulique chauffante avec plateaux chauffants pour boîte à vide de laboratoire
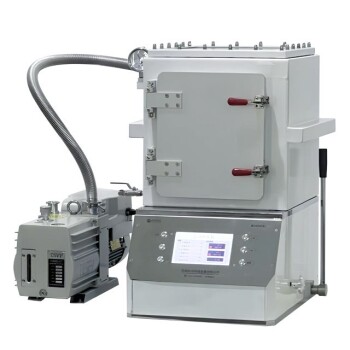
- Presse hydraulique chauffante avec plaques chauffantes pour boîte à vide Presse à chaud de laboratoire
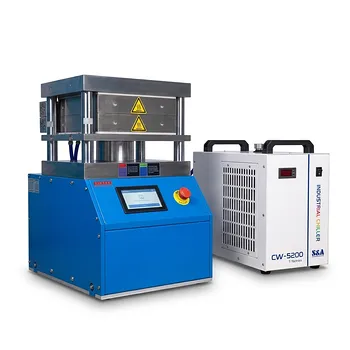
- Presse à chaud hydraulique automatique avec contrôle programmable multi-étages et plaque de refroidissement à l'eau intégrée - Taille 180x180mm
- Presse hydraulique automatique à chaud avec plaque de grand format et contrôle précis de la température pour la préparation avancée d'échantillons de matériaux et la recherche industrielle
- Presse hydraulique chauffante automatique avec plaques chauffantes pour laboratoire
Les gens demandent aussi
- Comment une presse hydraulique chauffée de laboratoire facilite-t-elle la préparation d'échantillons PBN pour le WAXS ? Obtenez une diffusion de rayons X précise
- Quelles sont les exigences pour le pressage des électrodes avec des liquides ioniques à haute viscosité comme l'EMIM TFSI ? Optimiser les performances
- Quelles sont les applications industrielles des presses hydrauliques chauffantes ? Maîtriser la chaleur et la force pour une fabrication de précision
- Fonction d'une presse hydraulique de laboratoire à plateaux chauffants dans les batteries à l'état solide (SSE) ? Améliorer la densité et la conductivité des batteries
- Comment les presses hydrauliques chauffées sont-elles utilisées dans la préparation de films minces ? Mécanismes clés et applications